Sprawdź oferty Black Friday! Darmowa wysyłka, niesamowite prezenty, zniżki i wiele więcej!
Ceny w walucie
Wysyłka do
Wszystkie kraje
    Koszyk

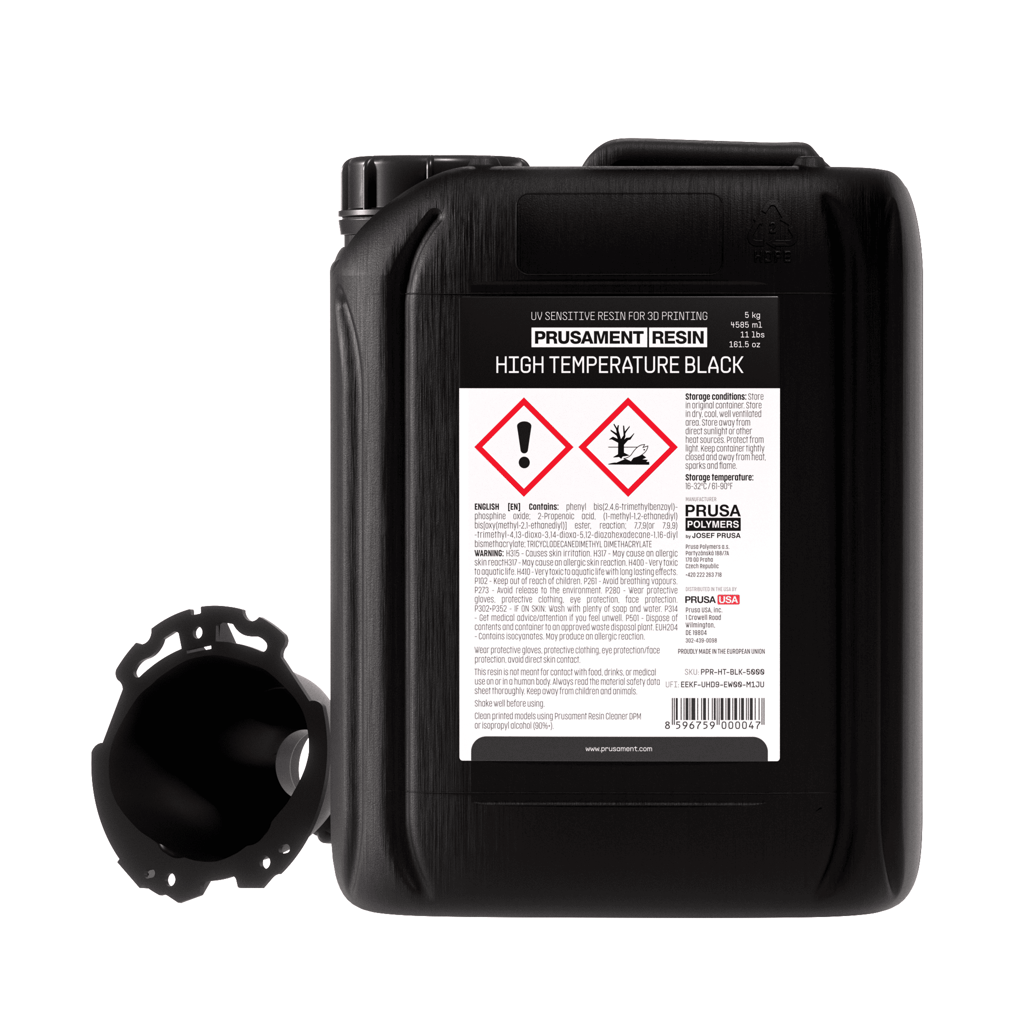
    Prusament Resin High Temperature Black 5kg

    Loading...

    Resin color

    Resin amount

    W magazynie

    Czas przygotowania: 4-7 dni robocze.

    W magazynie
    $480.56
    Loading...
    $480.56Loading...

    IDF: 29280|IDS: 4630

    Black Friday 2026

    Black Friday 2026
    • Darmowa wysyłka na cały świat
    • Do 40% zniżki na Prusament
    • Drukarki z gratisami o wartości do 4200 PLN
    • Bezpłatna 1-roczna gwarancja rozszerzona na wybrane drukarki
    Black Friday 2026

    Prusament Resin High TemperatureWysokiej jakości żywica o wyjątkowej wytrzymałości termicznej

    Prusament Resin High Temperature to materiał o wytrzymałości termicznej przekraczającej 217°C, łatwej drukowalności i wysokim profilu bezpieczeństwa.


    Borrani

    Ekstremalna wytrzymałość termiczna

    Żywica Prusament Resin High Temperature oferuje imponującą temperaturę ugięcia cieplnego wynoszącą 217,2°C przy obciążeniu 1,8 MPa. Taka odporność termiczna przewyższa większość najczęściej stosowanych materiałów do drukarek desktopowych, zarówno SLA, jak i FFF/FDM.

    Okulary

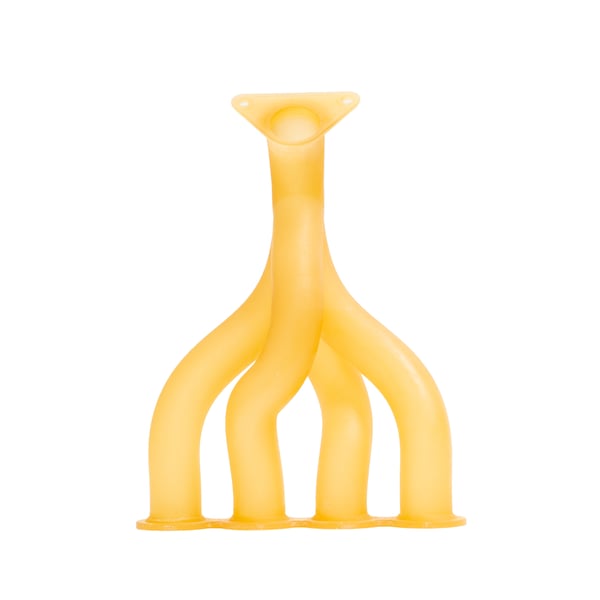
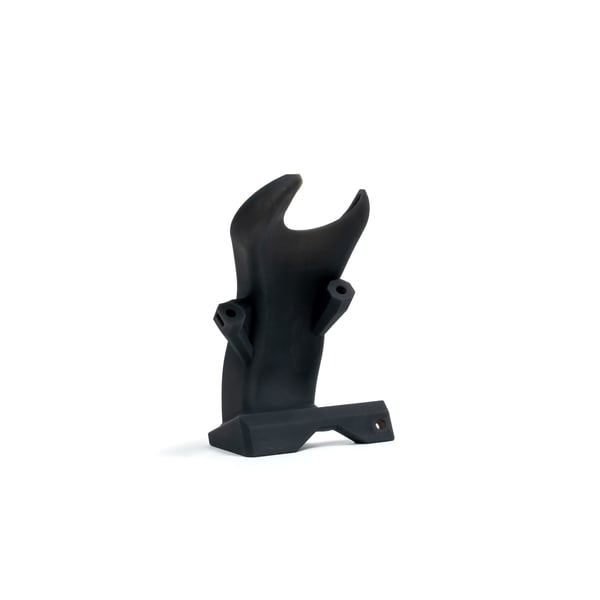
    Doskonała do szybkiego prototypowania części pracujących w maszynach

    Większość żywic MSLA ulega odkształceniu w temperaturach powyżej 60°C, a niekiedy nawet niższych. Przez to nie nadają się do elementów narażonych na wysoką temperaturę. Prusament Resin High Temperature rozwiązuje ten problem. Przetestowane elementy można stosować w bezpośrednim kontakcie ze źródłem ciepła.

    Zęby

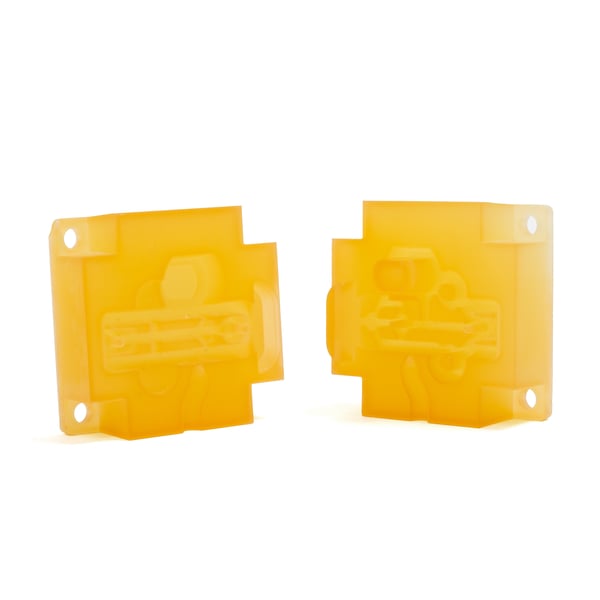
    Nadaje się do form i termoformowania próżniowego

    Dzięki wysokiej wytrzymałości termicznej i świetnej rozdzielczości druku żywica nadaje się do wykonywania niestandardowych form do wulkanizacji gumy, termoformowania próżniowego i podobnych zastosowań.

    Dlaczego warto wybrać żywicę Prusament Resin

    Maksymalne bezpieczeństwo

    Maksymalne bezpieczeństwo

    Uważamy, że żywice hobbystyczne powinny być na tyle bezpieczne, by można je było stosować w domu. Podczas gdy inni producenci nie poruszają tej kwestii, a nawet podają nieprawdziwe informacje w kartach charakterystyki, nasze żywice są tak bezpieczne, jak to tylko możliwe. Nie zawierają bisfenolu A, TPO, akryloilomorfoliny ani innych niebezpiecznych substancji chemicznych.

    Wysoka precyzja

    Wysoka precyzja

    Żywica Prusament Resin pozwala drukować nawet najdrobniejsze szczegóły z dużą niezawodnością. Nasze żywice, dobrane do drukarki SL1S SPEED, nadają się do drukowania modeli hobbystycznych, filigranowej biżuterii, szczegółowych modeli zębów 3D w skali 1:1, zastępczych koron zębowych i wielu innych zastosowań.

    Szybkie drukowanie

    Szybkie drukowanie

    Stosujemy receptury, które bardzo silnie reagują na promieniowanie UV o długości fali 405 nm. Dzięki drukarce SL1S SPEED nasze żywice pozwalają drukować warstwę o grubości 0,05 mm w 2 sekundy. Przydaje się to szczególnie w szybkim prototypowaniu, gdzie modele wydrukowane w technologii MSLA powstają znacznie szybciej niż na typowych drukarkach FFF.

    Wysoka niezawodność

    Wysoka niezawodność

    Nasze drukarki 3D i materiały są stworzone po to, by działać. Receptury żywic i profile druku powstają w tym samym miejscu, w którym opracowujemy drukarki. Dzięki temu koordynacja zespołów jest lepsza, a osiągane wyniki jeszcze wyższe. Cały pakiet, tj. drukarka i żywica, współpracują doskonale bez żadnego dostrajania.

    Mapa

    Produkowane w UE

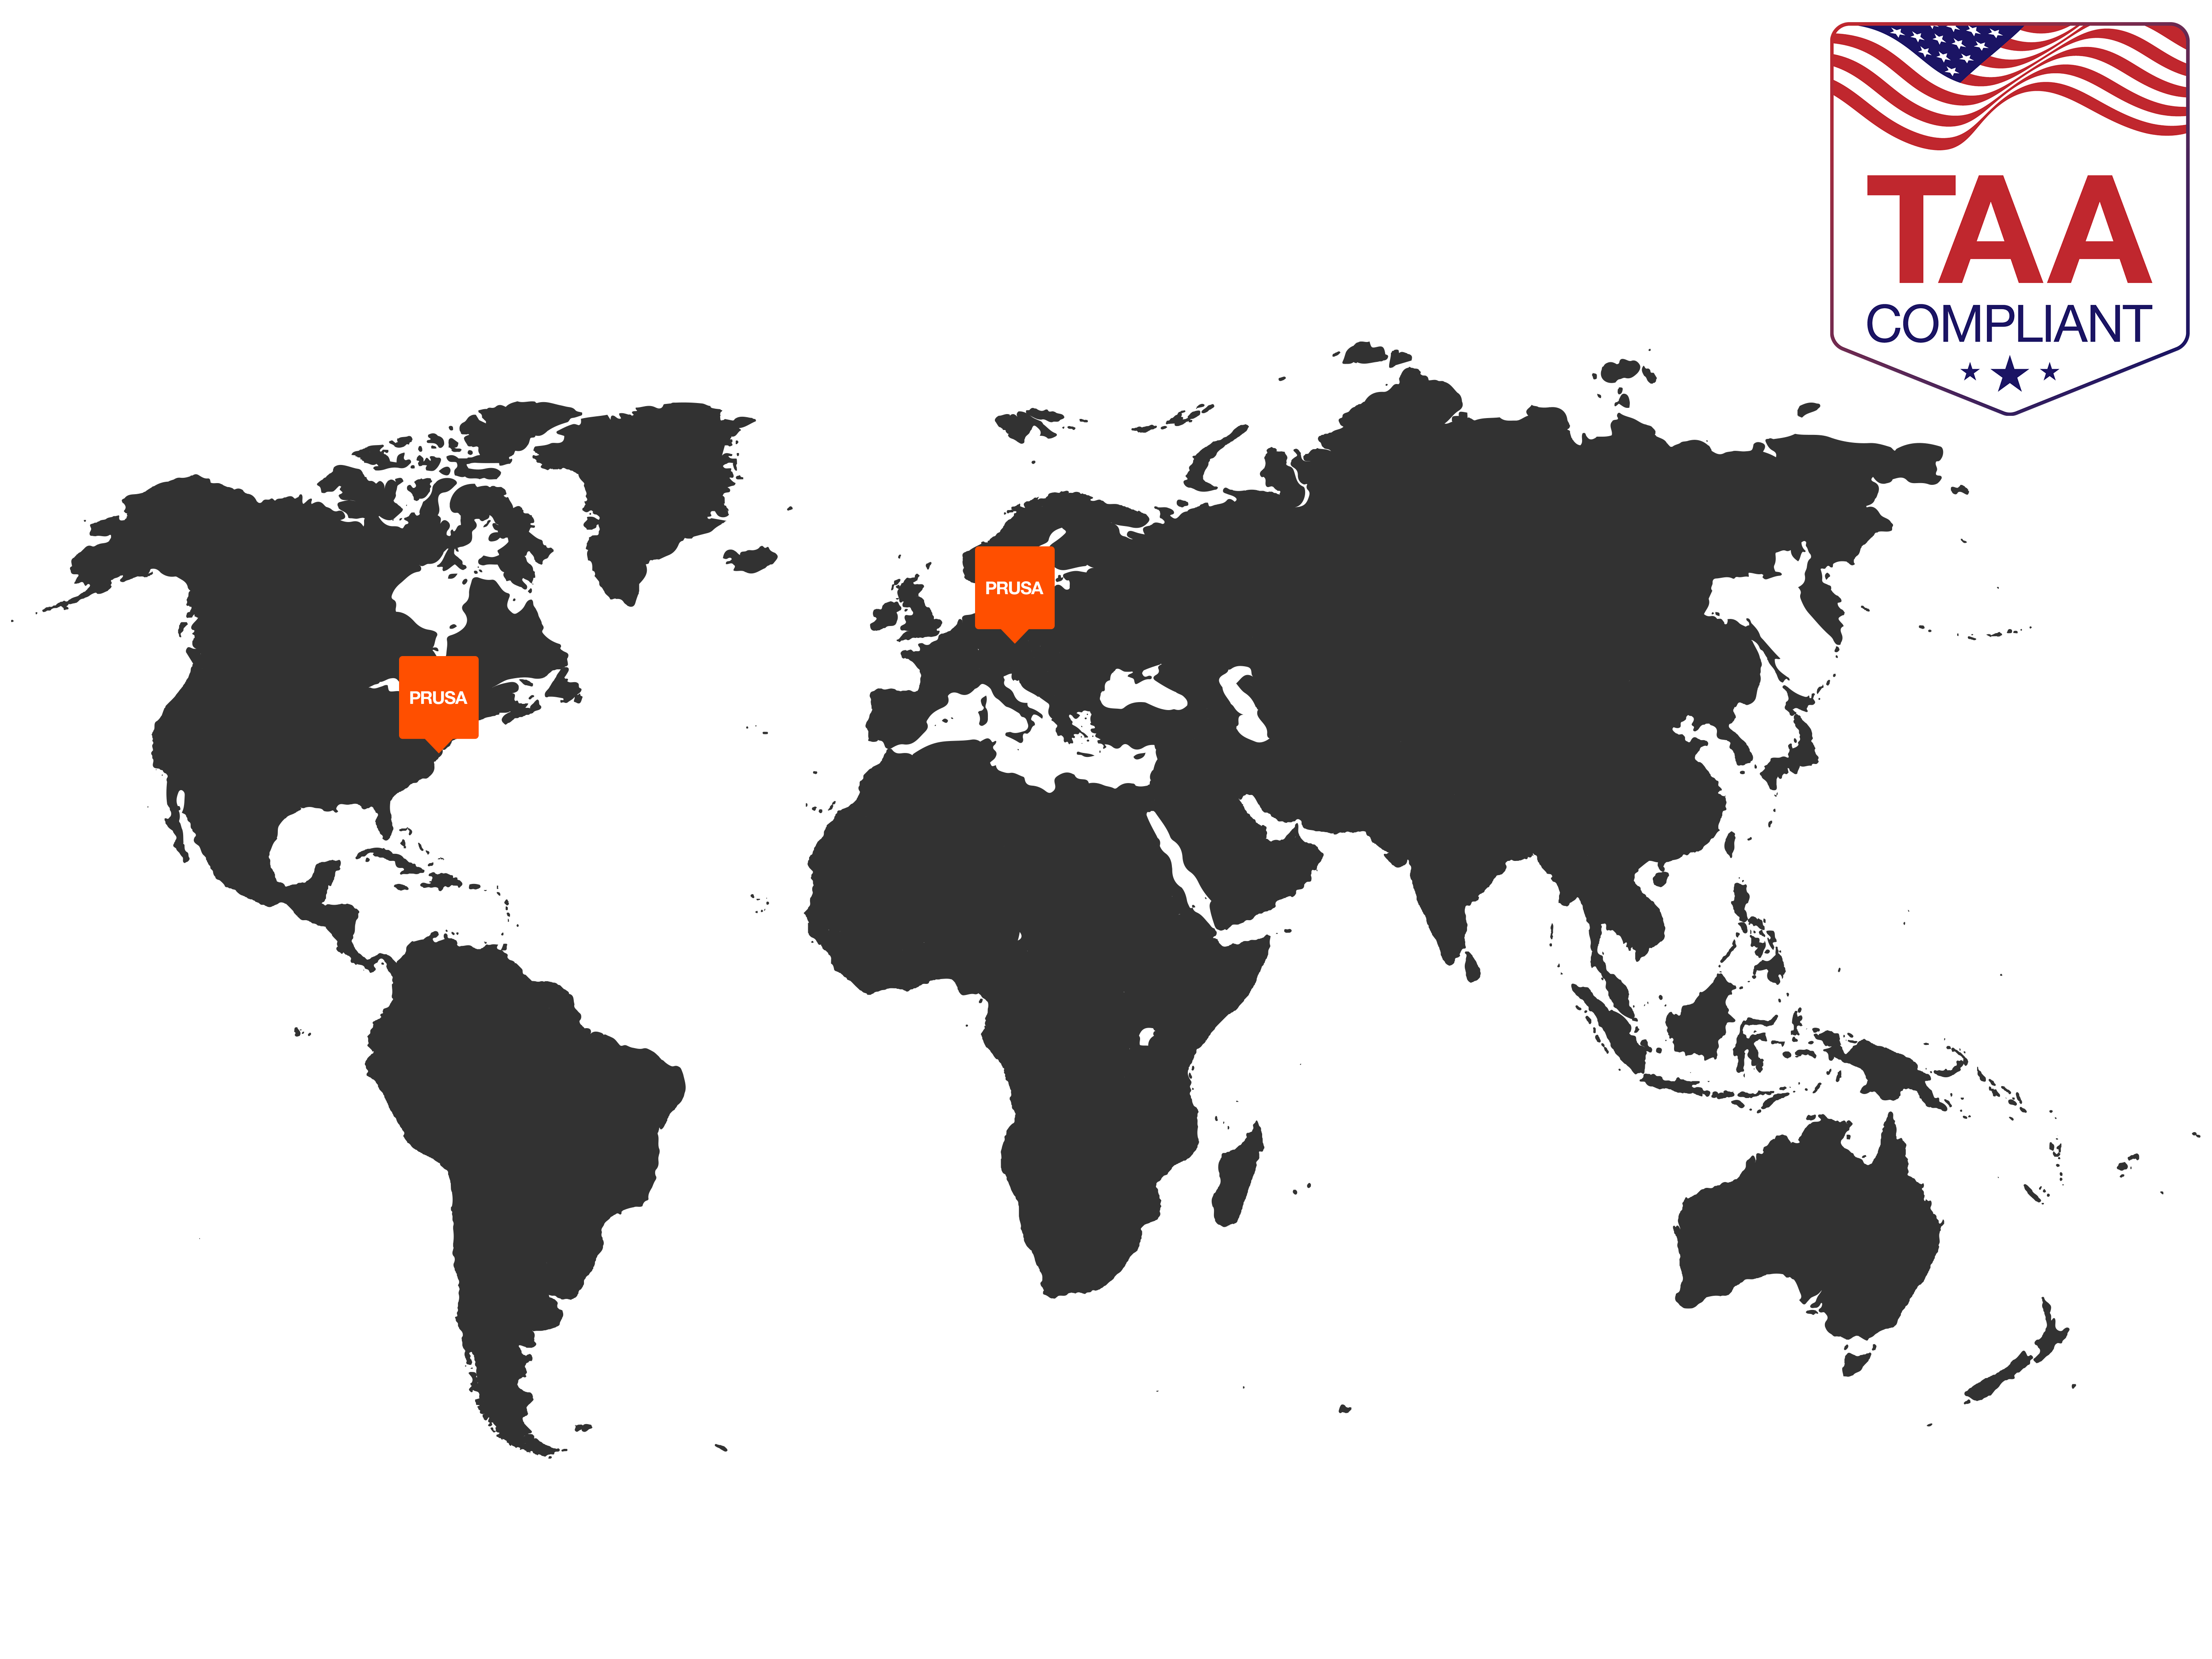
    Żywice Prusament Resin są produkowane z surowców bazowych w naszym zakładzie w Czechach (Europa). Dystrybucja odbywa się z naszych magazynów w Pradze i w stanie Delaware (Stany Zjednoczone). Oznacza to szybszą wysyłkę, niższe cła importowe w miarę możliwości oraz łańcuch dostaw pozostający pod naszą pełną kontrolą.

    Wszystkie podstawowe składniki naszych materiałów pochodzą od dostawców z Europy, Tajwanu i Stanów Zjednoczonych. W naszym łańcuchu dostaw nie ma żadnego zewnętrznego producenta, który mógłby po cichu zmienić źródło surowców. Nie ma żadnych niespodziewanych wadliwych partii z fabryki, której nie można nawet odwiedzić.

    Rygorystyczna kontrola jakości

    Wszystkie surowce poddawane są rygorystycznej kontroli jakości zaraz po dostarczeniu, zanim trafią do dalszego przetwarzania w naszym zakładzie. Po zakończeniu produkcji każda partia żywicy przechodzi również szereg testów.

    Reaktywność żywicy

    Dbamy o to, by każda partia żywicy charakteryzowała się taką samą reaktywnością. Nie musisz za każdym razem ustalać dokładnego czasu naświetlania dla każdej butelki (lub partii) żywicy.

    Kolor żywicy

    W każdej partii próbka referencyjna jest mierzona za pomocą kolorymetru, a receptura jest dostosowywana tak, aby wartość ΔE nie przekraczała 2. Różnice w barwie między partiami są niewidoczne dla ludzkiego oka.

    Lepkość

    Dokładnie sprawdzamy stosunek monomerów do oligomerów, aby upewnić się, że żywica ma odpowiednie właściwości fizyczne.

    Drukowalność

    Z każdej partii drukujemy zestaw modeli, aby sprawdzić, czy wszystko działa zgodnie z oczekiwaniami.

    Podstawowe właściwości

    • Bardzo wysoka odporność termiczna (217,2°C przy obciążeniu 1,8 MPa)
    • Bardzo sztywny materiał (twardość 93D)
    • Doskonała przyczepność do platformy
    • Krótki czas naświetlania
    • Wysoka rozdzielczość
    • Niski skurcz
    • Niska lepkość
    • Słabo wyczuwalny zapach
    • Niskie zagrożenie dla zdrowia
    • Nie zawiera bisfenolu A, akryloilomorfoliny oraz TPO.
    • Zgodność z REACH i CLP
    • Utwardzanie w podwyższonej temperaturze jest niezbędne dla najlepszej odporności termicznej.
    • Cienkie części mogą pękać podczas odczepiania od platformy.
    • Wydruki mogą pękać po uderzeniu
    • Konieczne jest utwardzanie w podwyższonej temperaturze
    • Nieutwardzona żywica może stanowić ryzyko dla zdrowia
    • Materiał nienadający się do recyklingu
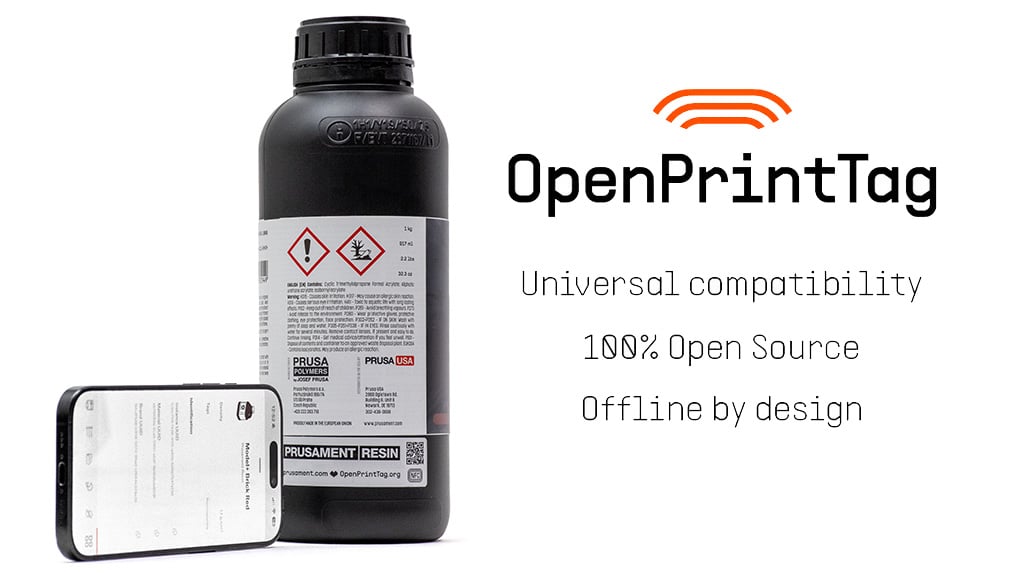
    Ta sama butelka, teraz z OpenPrintTag

    Lepsze butelki. Otwarty standard. Bez konieczności łączenia z chmurą.

    Od czerwca 2026 roku, wszystkie butelki żywicy Prusament Resin będą zawierać chip NFC oparty na nowym standardzie OpenPrintTag.

    Tag OpenPrintTag dołączony do butelki z żywicą Prusament Resin zawiera niezbędne dane o materiale i można go odczytać za pomocą aplikacji mobilnej Prusa. Działa całkowicie w trybie offline, jest bezpłatny w rozbudowie i otwarty dla każdego, kto chce go ulepszać.

    Porady i wskazówki dla początkujących

    Wszystko, co musisz wiedzieć przed drukowaniem

    Parametry techniczne

    Kompatybilność z drukarkami 3DWszystkie drukarki 3D SLA o długości fali 405 nm
    Czas naświetlania warstwy 0,05 mm (SL1S)4 s (moc źródła UV drukarki 2 mW/cm2)
    Czas naświetlania pierwszej warstwy8 s
    Ustawienia utwardzania60 min w temperaturze 80°C ze stacją utwardzającą o mocy 4,8 mW/cm2
    Zalecany środek do myciaPrusament Resin Cleaner DPM lub IPA
    Zalecane czasy mycia5 min w DPM, następnie 1-3 min w wodzie / 5 min w IPA, następnie 1 min w czystym IPA
    Przygotowania przed drukowaniemPrzed każdym użyciem należy dokładnie wymieszać żywicę! Niektóre składniki mogą osiadać na dnie, co może przełożyć się na niepowodzenie wydruku.

    Wszystkie parametry techniczne można znaleźć w karcie technicznej załączonej poniżej.

    Obróbka końcowa

    1
    Odczepianie od platformy

    Surowy wydruk żywiczny (greenbody) jest kruchy i przy zdejmowaniu z platformy może pęknąć. Zalecamy drukowanie z podporami, żeby zapobiec pęknięciom. Jeśli zdecydujesz się drukować na platformie bez podpór, sugerujemy umycie i podgrzanie modelu do 60°C przed zdjęciem z platformy.

    2
    Mycie

    Zalecamy mycie w Prusament Resin Cleaner DPM przez 5 minut, a następnie przez 1-3 minuty w wodzie. Alternatywnie możesz wypłukać wydruk wstępnie w 99% alkoholu izopropylowym przez 5 minut, a następnie myć przez 1 minutę w czystym alkoholu izopropylowym.

    3
    Utwardzanie

    Aby uzyskać maksymalną wytrzymałość termiczną, zalecamy utwardzanie w podwyższonej temperaturze, używając urządzenia, które umożliwia utwardzanie przez 60 minut w temperaturze 80°C (±4,8 mW/cm²). Można użyć CW1S, ale należy liczyć się z niższą wytrzymałością termiczną utwardzonego modelu, ponieważ CW1S nie obsługuje utwardzania w tak wysokich temperaturach.

    Portfolio marki Prusament

    Środki ostrożności i postępowanie z żywicą

    Zanim zaczniesz korzystać z żywicy Prusament Resin, koniecznie zapoznaj się z kartą charakterystyki substancji (MSDS), którą zamieściliśmy poniżej. Przedstawiamy tu również kilka wskazówek, które mogą nieco ułatwić Ci pracę z żywicą.

    1
    Podczas każdej pracy z żywicą należy używać środków ochrony osobistej, zwłaszcza rękawiczek.

    Należy pamiętać, że pomimo naszych największych starań wszystkie żywice płynne mogą stanowić zagrożenie dla zdrowia. Należy stosować środki ochrony osobistej i unikać kontaktu ze skórą, oczami i ustami.

    2
    Wszelkie rozlane płyny należy natychmiast zebrać

    Wypadki zdarzają się nawet najbardziej doświadczonym użytkownikom. Jeśli żywica dostanie się na drukarkę, stół lub inne przedmioty, nie zwlekaj i natychmiast ją zbierz używając ręczników papierowych i alkoholu izopropylowego (IPA). Zrób to bez zwłoki, zanim utwardzi się pod wpływem światła dziennego.

    3
    Nieutwardzoną żywicę należy utylizować jako substancję chemiczną stanowiącą zagrożenie, a utwardzone modele jako odpady zmieszane

    Utylizacja i recykling odpadów z druku 3D w technologii SLA mogą nie być tak oczywiste, jak mogłoby się wydawać. Podsumujmy, jak postępować z odpadami żywicy: resztki nieutwardzonej żywicy należy utylizować wraz z innymi niebezpiecznymi substancjami chemicznymi w miejscach do tego przeznaczonych. Nie nadają się one do recyklingu i zdecydowanie nie powinny trafiać do odpadów komunalnych. Ta sama zasada dotyczy butelek, ręczników papierowych i modeli poplamionych płynną (nieutwardzoną) żywicą. Jednak utwardzona żywica (materiał reaktoplastyczny), w przeciwieństwie do filamentów (materiał termoplastyczny), jest materiałem nienadającym się do recyklingu - należy ją wyrzucać do odpadów ogólnych (zmieszanych).

    Piktogramy

    Ostrzeżenie

    Zawiera: tlenek fenylo-bis(2,4,6-trimetylobenzoilo)-fosfiny; kwas 2-propenowy, (1-metylo-1,2-etanodiilo)bis[oksy(metylo-2,1-etanodiilo)] ester, reakcja; 7,7,9(lub 7,9,9)-trimetylo–4,13-diokso–3,14-dioksa–5,12-diazaheksadekano–1,16-diilo bismetakrylan; TRICYKLODEKANODIMETYL DIMETAKRYLAN

    H317 - Może powodować reakcję alergiczną skóry. H400 - Działa bardzo toksycznie na organizmy wodne. H410 - Działa bardzo toksycznie na organizmy wodne, powodując długotrwałe skutki. P102 - Chronić przed dziećmi. P261 - Unikać wdychania par. P273 - Unikać uwolnienia do środowiska. P280 - Stosować rękawice ochronne, odzież ochronną, ochronę oczu, ochronę twarzy. P302+P352 - W PRZYPADKU KONTAKTU ZE SKÓRĄ: Umyć dużą ilością wody z mydłem. P314 - W przypadku złego samopoczucia zasięgnąć porady/zgłosić się pod opiekę lekarza. P501 - Zawartość/pojemnik usuwać do zatwierdzonej instalacji do usuwania odpadów. EUH204 - Zawiera izocyjaniany. Może powodować reakcję alergiczną.
    Recenzje

    Pobrania